Naujienos

Kaip į alyvą panardintas transformatorius pasiekia 60 kV gedimo įtampą per vakuuminį užpildymą?

Pramonės duomenys rodo, kad maždaug 30 % priešlaikinių transformatorių gedimų yra tiesiogiai susiję su pertekline drėgmės ir dujų kiekiu izoliacinėje alyvoje. Drėgmės padidėjimas vos 15 dalių milijonui (ppm) gali sumažinti transformatoriaus alyvos gedimo įtampą nuo 60 kV iki žemiau 30 kV. Šis dramatiškas dielektrinio stiprumo sumažėjimas pabrėžia kritinę vakuuminio užpildymo proceso svarbą transformatorių gamyboje. Dėl analyvos transformatorius33 kV ar aukštesnė įtampa, pasiekti ir palaikyti 60 kV gedimo įtampą nėra kokybės tikslas – tai esminis reikalavimas patikimam transformatoriaus veikimui per 30–40 metų eksploatavimo laiką.


Šiame straipsnyje pateikiama sisteminė techninė analizė, kaip alyvos transformatoriai pasiekia 60 kV gedimo įtampą per vakuuminį užpildymą. Diskusija apima keturis esminius proceso etapus: pirminį alyvos apdorojimą ir kokybės patikrą, šerdies ir apvijų izoliacijos džiovinimą vakuume, vakuuminio užpildymo procesą su kontroliuojamais parametrais ir testavimą po užpildymo pagal IEC ir ASTM standartus. Kiekvienas etapas yra išnagrinėtas atsižvelgiant į konkrečius proceso parametrus, įrangos reikalavimus ir kokybės kontrolės kontrolės taškus. Straipsnyje taip pat aptariami dažni gedimų režimai ir pateikiama praktinė kokybės kontrolės sistema transformatorių gamintojams ir galutiniams vartotojams.

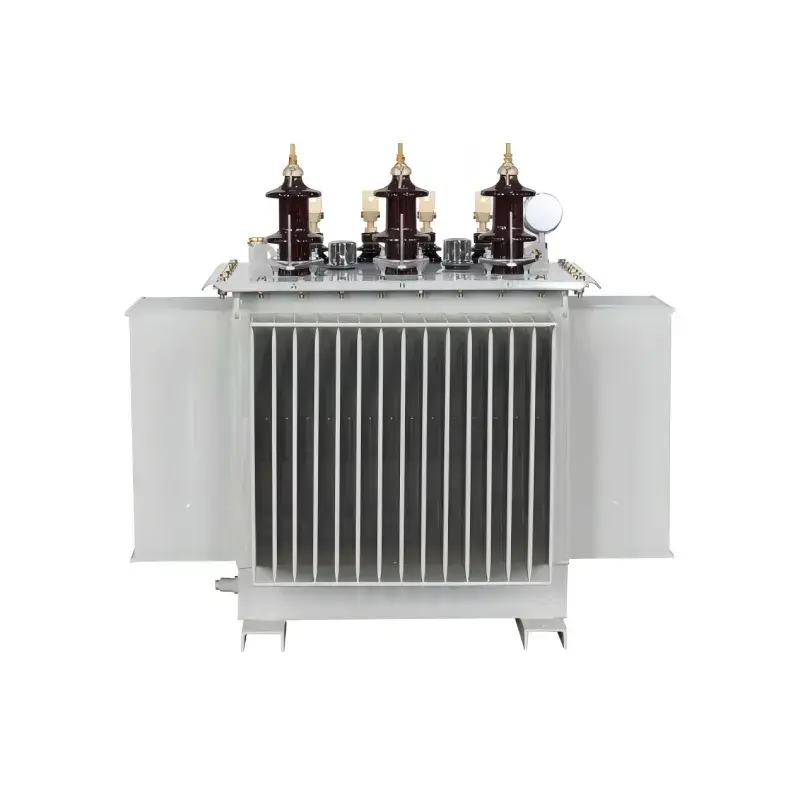
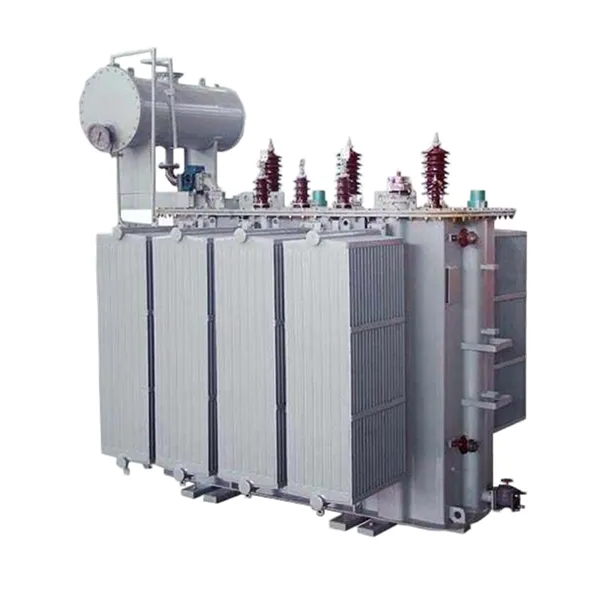
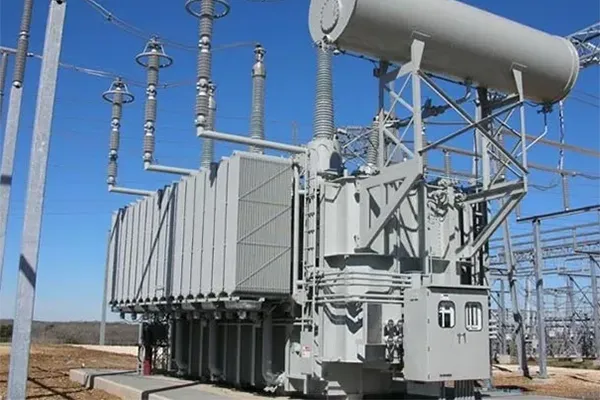
Two Winding Single Phase Oil Immersed ONAN Transformer


Turinys


1. Pirminis aliejaus apdorojimas ir kokybės standartai

Kelionė į 60 kV gedimo įtampą prasideda nuo transformatoriaus alyvos paruošimo prieš jai patenkant į transformatoriaus baką. Net naujoje, rafinuotoje transformatorių alyvoje paprastai yra ištirpusios drėgmės, dujų ir kietųjų dalelių teršalų, kuriuos reikia pašalinti, kad būtų pasiektas reikiamas dielektrinis stiprumas. Paruošiamasis apdorojimas atliekamas tam skirtoje alyvos perdirbimo gamykloje, kurioje yra šildymo sistemos, vakuuminiai dehidratacijos įrenginiai ir daugiapakopė filtravimo įranga. Prieš nusprendžiant, kad alyva tinkama užpildyti transformatorių, reikia patikrinti šiuos parametrus:

  • Sugedimo įtampa (BDV):≥ 60kV (matuota pagal IEC 60156)
  • Drėgmės kiekis:≤ 10 ppm (matuojama Karlo Fišerio titravimu)
  • Ištirpusių dujų kiekis (DGA):≤ 0,5 % tūrio (matuojama dujų chromatografija)
  • Sklaidos koeficientas (įdegis δ):≤ 0,001 esant 90°C (matuojama pagal IEC 60247)
  • Dalelių skaičius:≤ 500 dalelių 100 ml (≥ 5 μm dydis)
  • Atsparumas:≥ 10¹² Ω·cm esant 90°C

Alyvos valymo procesas vyksta trimis etapais. Pirmas etapas – kaitinimas: aliejus pašildomas iki 60-70°C, siekiant sumažinti klampumą ir palengvinti ištirpusių dujų bei drėgmės išsiskyrimą. Antrasis etapas – vakuuminis dehidratavimas: įkaitinta alyva įvedama į vakuuminę kamerą, veikiančią 0,1-0,5 mbar. Esant tokiam vakuumui, sumažėja vandens virimo temperatūra, todėl drėgmė išgaruoja ir ją ištraukia vakuuminis siurblys. Įprastas dehidratacijos laikas yra 4-8 valandos, priklausomai nuo aliejaus tūrio ir pradinio drėgmės kiekio. Trečiasis etapas yra filtravimas: dehidratuota alyva praeina per 5 μm ir 1 μm filtrų seriją, kad pašalintų kietąsias daleles. Tada perdirbta alyva recirkuliuojama per sistemą, kol pasiekiami visi nurodyti parametrai.

Toliau pateiktoje lentelėje apibendrinami išankstinio apdorojimo parametrai ir atitinkami priėmimo kriterijai.

Parametras Bandymo metodas Priėmimo kriterijus Neatitikimo pasekmė
Pertraukimo įtampa IEC 60156 ≥ 60kV Pakartokite valymo procesą
Drėgmės kiekis Karlas Fischeris (IEC 60814) ≤ 10 ppm Reikalinga ilgesnė vakuuminė dehidratacija
Ištirpusios dujos Dujų chromatografija ≤ 0,5 % tūrio Reikalingas vakuuminis degazavimas
Išsklaidymo faktorius IEC 60247 ≤ 0,001 90°C temperatūroje Alyvos kokybė pablogėjo; gali reikėti pakeisti
Atsparumas IEC 60247 ≥ 10¹² Ω·cm esant 90°C Nepakankama alyvos kokybė; reikalingas pakartotinis apdorojimas

AtLugao Power Co., Ltd., mes prižiūrime tam skirtą alyvos perdirbimo įrenginį, kuriame yra 10 000 litrų alyvos bakas, 300 l/min vakuuminis dehidratacijos įrenginys ir uždaro ciklo filtravimo sistema su 1 μm absoliutiniais filtrais. Kiekviena perdirbtos alyvos partija yra paimama ir išbandoma prieš patvirtinant transformatoriaus užpildymą. Bandymų rezultatai dokumentuojami partijos sertifikate, kuris pridedamas prie transformatoriaus per visą jo tarnavimo laiką. Šis griežtas išankstinio apdorojimo protokolas užtikrina, kad alyva, patenkanti į transformatorių, atitiktų tuos pačius kokybės standartus, kaip ir alyva, kuri bus tikrinama po užpildymo, taip sukuriant pagrindą pasiekti 60 kV gedimo įtampą.


2. Transformatoriaus šerdies ir apvijos džiovinimas vakuume

Transformatorių izoliacija daugiausia sudaryta iš celiuliozės medžiagų – popieriaus, preso kartono ir medienos – kurios iš prigimties yra higroskopinės. Esant normalioms atmosferos sąlygoms, šios medžiagos gali sugerti iki 8 % drėgmės pagal svorį. Kai transformatorius įjungiamas, izoliacija įkaista, o esanti drėgmė išgaruoja, sumažindama kietosios izoliacijos ir aplinkinės alyvos dielektrinį stiprumą. Vakuuminis džiovinimas yra šios drėgmės pašalinimo iš izoliacinės sistemos procesas prieš transformatoriaus užpildymą alyva. Džiovinimo procesas yra labai svarbus, nes net ir po alyvos išvalymo izoliacijoje įstrigusi drėgmė ilgainiui pateks į alyvą ir sumažins gedimo įtampą.

Vakuuminis džiovinimo procesas paprastai apima šiuos etapus. Pirmiausia transformatorius dedamas į džiovinimo krosnį arba šildomas cirkuliuojant karštu aliejumi per aušinimo sistemą. Šerdis ir apvija pašildomi iki 85-105°C, kad paspartėtų drėgmės išsiskyrimas. Tada transformatoriaus bakas ištuštinamas vakuuminiu siurbliu, kad slėgis būtų sumažintas iki 0,1-0,5 mbar. Esant tokiam vakuumui, vandens virimo temperatūra sumažinama iki maždaug 40-50°C, todėl izoliacijoje esanti drėgmė išgaruoja. Išgaravusią drėgmę iš rezervuaro ištraukia vakuuminis siurblys. Džiovinimo procesas tęsiamas tol, kol izoliacijos drėgnumas nukrenta žemiau 0,5 % masės.

Džiovinimo galutinis taškas nustatomas vienu iš dviejų būdų:

  • Slėgio didinimo metodas:Vakuuminis siurblys yra izoliuotas nuo transformatoriaus bako, o slėgio kilimo greitis matuojamas per nustatytą laikotarpį. Jei slėgio padidėjimo greitis yra mažesnis nei 0,1 mbar per valandą per 4 valandas, džiovinimas laikomas baigtu.
  • Rasos taško metodas:Iš transformatoriaus ištraukiamų dujų rasos taškas yra nuolat stebimas. Kai rasos taškas nukrenta žemiau -40°C, džiovinimas laikomas baigtu.

Vakuuminio džiovinimo proceso trukmė skiriasi priklausomai nuo transformatoriaus dydžio, izoliacijos tipo ir aplinkos sąlygų. Įprasto 10 MVA transformatoriaus džiovinimo procesas gali trukti 48–72 valandas. Didesnių galios transformatorių atveju procesas gali trukti kelias dienas. Šioje lentelėje pateikiami tipiniai džiovinimo parametrai skirtingoms transformatorių klasėms.

Transformatorių klasė Džiūvimo temperatūra Vakuuminis lygis Tipinė trukmė Galutinis kriterijus
Paskirstymas (≤ 5 MVA) 85-90°C 0,5 mbar 24-36 valandos Slėgio padidėjimas ≤ 0,1 mbar/val
Vidutinis (5–30 MVA) 90-100°C 0,2-0,3 mbar 48-72 valandos Rasos taškas ≤ -40°C
Didelis (> 30 MVA) 100-105°C 0,1-0,2 mbar 72-120 valandų Slėgio padidėjimas ≤ 0,05 mbar/val

Lugao. mes naudojame terminio vakuuminio džiovinimo ir karšto aliejaus cirkuliacijos derinį, kad pasiektume reikiamą drėgmės pašalinimą. Transformatorius šildomas cirkuliuojant karšta alyva per aušinimo sistemą, o bakas tuo pačiu metu ištuštinamas. Šis metodas užtikrina vienodą šildymą ir pagreitina džiovinimo procesą. Pasibaigus džiovinimo ciklui, transformatorius laikomas vakuume, kol prasidės alyvos pildymo procesas, neleidžiant pakartotinai absorbuoti drėgmės iš atmosferos. Šis metodas užtikrina, kad izoliacijos drėgmės kiekis būtų mažesnis nei 0,5 % slenksčio, o tai būtina norint pasiekti ir palaikyti 60 kV gedimo įtampą.


3. Vakuuminio užpildymo proceso parametrai

Kai transformatoriaus šerdis ir apvija išdžiovinama iki reikiamo drėgnumo, prasideda alyvos pildymo procesas. Tai pats svarbiausias transformatoriaus gamybos etapas, nes bet kokia klaida šiame etape gali pakenkti izoliacijos sistemos dielektriniam stiprumui. Vakuuminis užpildymas atliekamas, kai transformatoriaus bakas palaikomas vakuume. Išgrynintas aliejus įpilamas į bako dugną ir lėtai kyla, išstumdamas vakuumą. Proceso parametrai turi būti kruopščiai kontroliuojami, kad nesusidarytų burbuliukai, būtų užtikrintas visiškas izoliacijos įsiskverbimas ir išvengta apvijų pažeidimų.

Pagrindiniai vakuuminio užpildymo proceso parametrai yra šie:

  • Išankstinio užpildymo vakuumo lygis:0,1-0,5 mbar, palaikoma mažiausiai 2 valandas po džiovinimo ciklo pabaigos.
  • Alyvos temperatūra pilant:60-70°C, palaikoma siekiant užtikrinti mažą klampumą ir geras tekėjimo charakteristikas.
  • Užpildymo greitis:≤ 300 L/h (mažiems ir vidutiniams transformatoriams; didesni transformatoriai gali naudoti proporcingai didesnį srautą, bet neturi viršyti greičio, kuriuo alyva gali prasiskverbti per izoliaciją).
  • Užpildymo slėgis:Bako apačioje veikiamas nedidelis teigiamas slėgis (0,1–0,2 baro), kad alyva būtų įstumta į apvijas.
  • Vakuumas užpildymo metu:Pildymo metu palaikomas vakuumas, kad būtų pašalintos dujos, kurios gali išsiskirti iš alyvos arba izoliacijos.
  • Nusodinimas po užpildymo:Kai bakas prisipildo, transformatoriui leidžiama stovėti 12–24 valandas vakuume arba esant teigiamam sauso azoto slėgiui, kad išeitų visi likę dujų burbuliukai.

Pildymo greitis yra ypač svarbus. Jei alyva įvedama per greitai, dėl turbulencijos gali susidaryti burbuliukai ir alyva gali nevisiškai prasiskverbti į izoliaciją. Jei aliejus įleidžiamas per lėtai, procesas tampa neefektyvus. Pripildymo greitis paprastai reguliuojamas reguliuojant alyvos siurblio srautą arba naudojant slėgio mažinimo vožtuvą. Didelių transformatorių pildymo procesas gali būti atliekamas etapais su pertraukomis, kad alyva prasiskverbtų per izoliaciją prieš prasidedant kitam etapui. Toliau pateiktoje lentelėje pateikiami rekomenduojami pripildymo greičiai skirtingoms transformatoriaus talpoms.

Transformatoriaus talpa (MVA) Rekomenduojamas užpildymo greitis (l/h) Apytikslis užpildymo laikas
≤ 5 MVA 100-150 l/val 4-6 valandas
5-30 MVA 200-300 l/val 8-12 valandų
30-100 MVA 300-500 L/val 16-24 valandos
> 100 MVA 500-800 L/val 24-48 valandos

Baigus pripildyti transformatorius paprastai kaitinamas iki 50–60°C, naudojant aušinimo sistemą, siekiant pagerinti alyvos gebėjimą sugerti likutines dujas ir drėgmę. Tada transformatorius galutinai apdorojamas vakuumu, žinomas kaip „galutinis degazavimas“, siekiant pašalinti visas dujas, kurias galėjo sugerti alyva. Šis paskutinis žingsnis užtikrina, kad alyvos gedimo įtampa išliks 60 kV arba aukštesnėje tikslinėje lygyje. „Lugao Power Co., Ltd.“ saugome išsamius įrašus apie visus kiekvieno transformatoriaus proceso parametrus, įskaitant vakuumo lygių, temperatūrų ir srauto greičio žurnalus. Šie įrašai yra transformatoriaus kokybės dokumentų dalis ir saugomi visą įrangos eksploatavimo laiką.


4. Alyvos bandymas ir gedimo įtampos patikrinimas

Po to, kai transformatorius užpildomas alyva ir leidžiama nusistovėti, izoliacijos sistema turi būti išbandyta siekiant įsitikinti, kad ji atitinka reikiamas gedimo įtampos specifikacijas. Pagrindinis bandymas yra alyvos gedimo įtampos bandymas, atliktas pagal IEC 60156 arba ASTM D1816. Šis bandymas apima įtampą į transformatoriaus alyvos mėginį kontroliuojamu greičiu, kol alyva sugenda. Bandymas atliekamas su keliais mėginiais, siekiant užtikrinti, kad rezultatas būtų pakartojamas. Be alyvos bandymo, visa transformatoriaus izoliacijos sistema atliekama dielektriniais bandymais, siekiant patikrinti jos vientisumą.

Alyvos gedimo įtampos bandymas atliekamas naudojant standartinį bandymo elementą, kurį sudaro du elektrodai, atskirti 2,5 mm tarpu. Bandomoji įtampa taikoma 2 kV/s greičiu. Bandymas atliekamas su šešiais alyvos mėginiais. Pirmojo testo rezultatai atmetami, o apskaičiuojamas likusių penkių testų vidurkis. Vidutinė vertė turi būti ≥ 60kV. Jei vidutinė vertė yra mažesnė nei 60 kV, laikoma, kad alyva neatitiko testo. Bandymo procedūra ir priėmimo kriterijai apibendrinti šioje lentelėje:

Parametras Reikalavimas
Testo standartas IEC 60156 / ASTM D1816
Elektrodo tarpas 2,5 ± 0,05 mm
Įtampos kilimo greitis 2 kV/s
Mėginių skaičius 6 išmatavimai
Duomenų apdorojimas Atmesti pirmąjį matavimą; vidurkis likę penki
Priėmimo kriterijus Vidutinė ≥ 60kV
Pakartotinio testavimo kriterijai Jei vidutinė įtampa < 60 kV, iš naujo apdorokite alyvą ir iš naujo patikrinkite

Be alyvos gedimo bandymo, transformatoriui atliekami šie dielektriniai bandymai, siekiant patikrinti visos izoliacijos sistemos vientisumą:

  • Galios dažnio atsparumo testas:Transformatorius 60 sekundžių veikiamas įtampa, 2–3 kartus didesnė už vardinę įtampą. Sugedimas ar dalinis išleidimas neleidžiamas.
  • Indukuoto viršįtampio bandymas:Transformatorius veikiamas 100–400 Hz dažniu, esant 2 kartus didesnei nei vardinei įtampai 60 sekundžių. Izoliacijos gedimas ar matoma deformacija neleidžiama.
  • Dalinio iškrovimo testas:Transformatorius bandomas dėl dalinio iškrovimo, kai įtampa yra 1,1 karto didesnė už vardinę įtampą. Dalinio iškrovimo lygis yra matuojamas ir turi būti žemiau nurodytos ribos (paprastai 20-50 pC alyvos pripildytiems transformatoriams).
  • Tan Delta testas:Izoliacijos sistemos sklaidos koeficientas matuojamas 90°C temperatūroje. Vertė turi atitikti IEC 60076 nurodytas ribas.

„Lugao Power Co., Ltd.“ atlieka šiuos kiekvieno transformatoriaus bandymus prieš jį išsiunčiant. Bandymo rezultatai dokumentuojami išsamioje bandymo ataskaitoje, kuri pridedama prie transformatoriaus. Alyvos gedimo įtampos bandymas atliekamas su alyvos mėginiais, paimtais iš transformatoriaus bako po užpildymo ir nusodinimo proceso. Tai užtikrina, kad alyva transformatoriuje yra ta pati alyva, kuri buvo išbandyta. Jei alyva neatlaiko gedimo įtampos bandymo, visas procesas kartojamas tol, kol alyva atitinka specifikacijas. Šis griežtas testavimo režimas užtikrina, kad mūsų alyvos transformatorius atitiktų aukščiausius kokybės ir patikimumo standartus.


5. Įprasti gedimų režimai ir kokybės kontrolės taškai

Nepaisant aukščiau aprašytos griežtos proceso kontrolės, vakuuminio užpildymo metu vis tiek gali atsirasti gedimų. Norint išlaikyti pastovią gamybos kokybę, būtina suprasti įprastus gedimo būdus ir nustatyti patikimus kokybės kontrolės punktus. Šiame skyriuje nurodomi dažniausiai pasitaikantys gedimų režimai ir pateikiama kiekvieno proceso etapo kokybės kontrolės sistema.

1 gedimo režimas: neužbaigtas vakuuminis džiovinimas.Jei transformatoriaus izoliacija nėra išdžiovinta iki reikiamo drėgnumo, gedimo įtampa sumažės. Dažniausia nepilno džiovinimo priežastis yra nepakankamas vakuumo lygis arba netinkamas kaitinimo laikas. Norint išvengti šio gedimo, džiovinimo ciklo metu reikia nuolat stebėti vakuumo lygį. Galiniam taškui patikrinti turi būti naudojamas slėgio padidėjimo arba rasos taško bandymas.

2 gedimo režimas: pakartotinis alyvos užteršimas.Alyva gali būti pakartotinai užteršta tvarkant, laikant ar pilant, jei įranga nėra tinkamai išvalyta. Teršalai, tokie kaip dulkės, vanduo ar kitos dalelės, gali patekti į alyvą per jungtis arba pernešant. Kad taip neatsitiktų, prieš naudojimą visa įranga turi būti kruopščiai išvalyta ir išdžiovinta. Alyvos talpyklos turi būti uždarytos ir užpildytos sausu azotu.

3 gedimo režimas: oro įstrigimas.Jei užpildymo metu transformatoriuje įstrigo oras, gali susidaryti burbuliukai, kurie sumažina gedimo įtampą. Oro įstrigimo tikimybė yra didesnė, jei pildymo greitis yra per didelis arba jei užpildymo metu nepalaikomas vakuumo lygis. Norint to išvengti, reikia sumažinti pildymo greitį ir viso proceso metu palaikyti vakuumą.

Kiekviename vakuuminio užpildymo proceso etape rekomenduojami šie kokybės kontrolės taškai:

Proceso etapas Patikrinimo taškas Priėmimo kriterijus Veiksmas, jei nepavyko
Pirminis aliejaus apdorojimas Alyvos gedimo įtampa ≥ 60kV Pakartotinai apdorokite alyvą
Pirminis aliejaus apdorojimas Aliejaus drėgmės kiekis ≤ 10 ppm Prailginkite vakuuminę dehidrataciją
Vakuuminis džiovinimas Slėgio kilimo greitis ≤ 0,1 mbar/val Tęsti džiovinimą
Vakuuminis užpildymas Užpildymo greitis ≤ 300 l/h (pagal specifikaciją) Sumažinkite srauto greitį
Vakuuminis užpildymas Vakuumo lygis pildymo metu ≤ 0,5 mbar Nustokite pildyti; ištirti vakuumo praradimą
Popildymas Atsiskaitymo laikas ≥ 12 valandų Prailginti atsiskaitymo laikotarpį
Popildymas Alyvos gedimo įtampa ≥ 60kV Pakartotinai apdorokite alyvą ir iš naujo patikrinkite

„Lugao“ diegiame kokybės valdymo sistemą, kuri įtraukia šiuos patikros taškus į mūsų standartines veiklos procedūras. Kiekvienas proceso etapas yra dokumentuojamas, o bet kokie nukrypimai tiriami ir koreguojami. Šis sistemingas požiūris į kokybės kontrolę yra būtinas norint išlaikyti aukštą patikimumo lygį, kurio mūsų klientai tikisi iš mūsų alyvos transformatorių gaminių.


6. Dažnai užduodami klausimai (DUK)

1 klausimas: ar 60kV gedimo įtampa yra garantuota vertė per visą transformatoriaus eksploatavimo laiką, ar laikui bėgant ji mažėja?

Atsakymas: 60kV yra garantuota minimali vertė gamybos ir paleidimo metu. Per transformatoriaus eksploatavimo laiką gedimo įtampa palaipsniui mažės dėl alyvos degradacijos, drėgmės patekimo ir kietųjų dalelių kaupimosi. Tačiau tinkamai prižiūrint, įskaitant periodinius alyvos bandymus, filtravimą ir džiovinimą, gedimo įtampa gali būti palaikoma virš priimtino lygio. Pramonės standartai paprastai reikalauja pakeisti arba atnaujinti alyvą, kai gedimo įtampa nukrenta žemiau 30 kV.

2 klausimas: kuo skiriasi vakuuminio ir įprasto užpildymo transformatorių gedimo įtampa?

Atsakymas: Įprastai užpildytas transformatorius (užpildytas atmosferos slėgiu be vakuuminio džiovinimo) paprastai pasiekia 30–40 kV gedimo įtampą. Vakuuminis transformatorius, tinkamai išdžiovintas ir apdorotas vakuumu, nuolat pasiekia 60 kV ar aukštesnę įtampą. Šis 20–30 kV skirtumas reiškia reikšmingą saugos ribos ir patikimumo pagerėjimą. Didesnė gedimo įtampa sumažina izoliacijos gedimo riziką, ypač įtampos šuolių ar žaibo metu.

3 klausimas: ar mažiems skirstomiesiems transformatoriams (≤ 10kV) būtinas vakuuminis užpildymas?

Atsakymas: paskirstymo transformatoriams, kurių vardinė įtampa yra 10 kV ir mažesnė, vakuuminis užpildymas ne visada yra privalomas, tačiau tai vis dažniau laikoma geriausia praktika. Nors šie transformatoriai gali veikti esant 30–40 kV gedimo įtampai, vakuuminis užpildymas užtikrina didesnę saugos ribą ir pagerina ilgalaikį patikimumą. Daugelis komunalinių paslaugų dabar nurodo vakuuminį užpildymą visiems naujiems transformatoriams, neatsižvelgiant į nominalią įtampą, kaip dalį savo kokybės užtikrinimo reikalavimų. „Lugao Power Co., Ltd.“ visus alyvos panardinamuosius transformatorius užpildo vakuuminiu būdu.

4 klausimas: kaip transformatoriaus alyva gali išlaikyti gedimo įtampą veikimo metu?

Atsakymas: norint išlaikyti gedimo įtampą eksploatacijos metu, reikia išsamios priežiūros programos. Reguliariai reikia imti alyvos mėginius ir tikrinti gedimo įtampą, drėgmės kiekį ir ištirpusių dujų kiekį. Jei gedimo įtampa nukrenta žemiau 45 kV, alyvą reikia filtruoti ir nusausinti. Jei drėgmės kiekis viršija 20 ppm, aliejus turi būti išdžiovintas. Kai kuriuose transformatoriuose sumontuotos internetinės alyvos filtravimo sistemos, kurios nuolat šalina drėgmę ir daleles, išlaikant optimalų alyvos kokybę.

5 klausimas: Kokie yra korekciniai veiksmai, jei užpildžius alyvos gedimo įtampos bandymas nepavyksta?

Atsakymas: Jei po užpildymo alyvos gedimo įtampos bandymas nepavyksta, transformatorius paprastai apdorojamas iš naujo. Sugedusi alyva išpilama, o transformatoriui taikomas naujas vakuuminio džiovinimo ciklas, kad iš izoliacijos būtų pašalinta drėgmė. Tada naudojant tą patį vakuuminio užpildymo procesą įpilamas šviežias išgrynintas aliejus. Po pakartotinio užpildymo alyva dar kartą patikrinama. Šį procesą gali tekti kartoti, kol gedimo įtampa atitiks nurodytą reikalavimą. Retais atvejais, kai problemos šaltinis yra pati alyva, alyvą gali tekti pakeisti nauja partija.


7. Išvada

60 kV gedimo įtampa alyvos panardintame transformatoriuje yra kruopščiai kontroliuojamo gamybos proceso, kuris prasideda nuo alyvos valymo ir tęsiasi vakuuminiu džiovinimu, kontroliuojamu užpildymu ir griežtu bandymu, rezultatas. Kiekviename šio proceso etape reikia tiksliai kontroliuoti svarbiausius parametrus – temperatūrą, vakuumo lygį, užpildymo greitį ir bandymo sąlygas – siekiant užtikrinti, kad galutinis produktas atitiktų reikiamas dielektrinio stiprumo specifikacijas. Šiame straipsnyje aprašyti standartai ir praktika, pagrįsti IEC 60156, ASTM D1816 ir IEC 60076, sudaro techninį pagrindą šiam kritiniam kokybės etalonui pasiekti.

„Lugao Power Co., Ltd.“ įdiegėme išsamią kokybės valdymo sistemą, kuri apima šiuos proceso kontrolės ir testavimo standartus į mūsų transformatorių gamybos operacijas. Mūsų alyvos transformatorių gaminiai yra suprojektuoti ir pagaminti taip, kad užtikrintų patikimą veikimą per visą jų tarnavimo laiką. Norėdami gauti išsamesnės techninės informacijos, proceso dokumentacijos ar gaminio specifikacijų, susisiekite su mūsų inžinierių komanda.

Susisiekite su Lugao Power Co., Ltd.dėl mūsų alyvos transformatorių gaminių techninių specifikacijų ir kokybės dokumentų.

Susijusios naujienos
Palikite man žinutę
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti